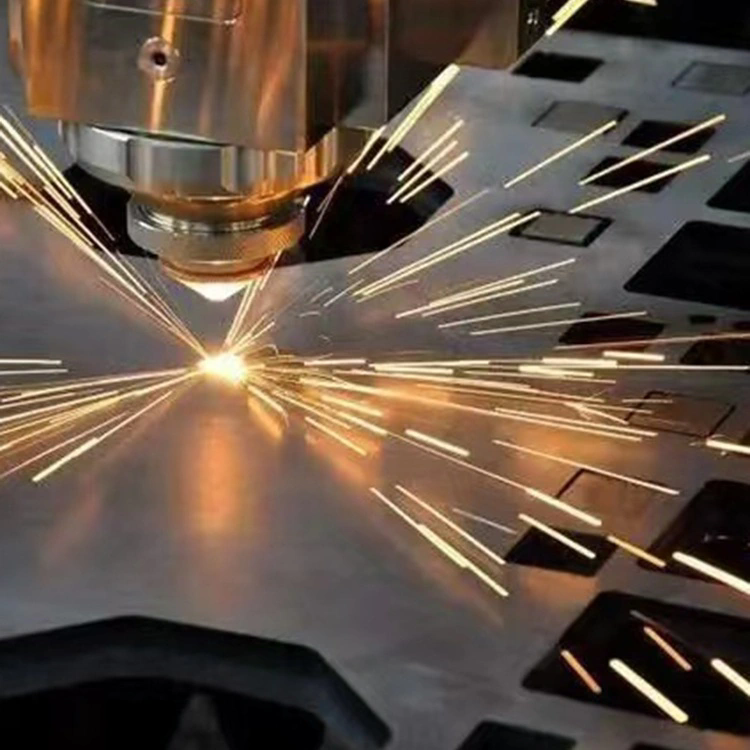
Het landschap van de moderne productie verandert in een ongekend tempo, gedreven door de vraag naar complexere geometrieën, nauwere toleranties en exotische materiaalsamenstellingen. Decennia lang bleef lasersnijden grotendeels beperkt tot standaard ferro- en non-ferrometalen, samen met basispolymeren. De evolutie van de resonatortechnologie, straalafgiftesystemen en besturingssoftware heeft deze beperkingen echter doorbroken. Vandaag gevorderdlasersnijdensystemen zijn niet alleen maar hulpmiddelen; het zijn geavanceerde productiecentra die een reeks materialen kunnen verwerken die ooit als onmogelijk of onpraktisch werden beschouwd om met licht te snijden.
Begrijpen welke nieuwe materialen nu kunnen worden verwerkt met geavanceerde lasersnijsystemen is van cruciaal belang voor ingenieurs, ontwerpers en inkoopspecialisten die willen innoveren. Of het nu gaat om hoogreflecterende koperlegeringen die nodig zijn voor onderdelen van elektrische voertuigen of om delicate composietmaterialen die in de lucht- en ruimtevaart worden gebruikt, de mogelijkheden van moderne laserapparatuur zijn dramatisch uitgebreid. BijTianjin Shenghui Metal Products Co., Ltd.,we zijn met eigen ogen getuige geweest van deze evolutie, waarbij we de allernieuwste technologie hebben geïntegreerd om ervoor te zorgen dat onze fabriek voorop blijft lopen in deze industriële revolutie.
Inhoudsmap
Welke exotische metalen en legeringen worden nu routinematig gesneden met lasersnijden?
De term "exotisch" in de metallurgie verwijst doorgaans naar materialen die moeilijk te bewerken zijn vanwege hun hardheid, taaiheid of chemische reactiviteit. Traditionele mechanische snijmethoden schieten vaak tekort als ze met deze legeringen worden geconfronteerd, wat leidt tot hoge gereedschapsslijtage en een trage doorvoer. Met de nieuwste ontwikkelingen op het gebied van lasersnijden hebben we deze barrières echter doorbroken. Onze fabriek verwerkt routinematig materialen die tien jaar geleden nog gereedschap zouden hebben vernietigd.
Een van de belangrijkste doorbraken is de verwerking van zeer sterke legeringen voor de lucht- en ruimtevaart, zoals Inconel, Hastelloy en Titanium. Deze materialen zijn essentieel voor componenten die bestand moeten zijn tegen extreme temperaturen en drukken. Geavanceerde lasersnijsystemen maken gebruik van specifieke golflengteaanpassingen en pulsmodulaties om een door hitte beïnvloede zone te creëren die zo minimaal is dat de structurele integriteit van het materiaal intact blijft. We bereiken dit door hulpgassen onder hoge druk te gebruiken die tegelijkertijd de snede afkoelen en gesmolten materiaal uitstoten, waardoor microscheurtjes worden voorkomen.
Een andere categorie die een enorme groei heeft gekend, is de verwerking van geavanceerde hogesterktestaalsoorten (AHSS) die in de auto-industrie worden gebruikt. Deze staalsoorten, inclusief geperst gehard staal (PHS), zijn ongelooflijk sterk maar notoir moeilijk te trimmen. Met onze systemen maken we gebruik van vezellasers van meerdere kilowatt die door deze materialen heen werken met een snelheid en precisie die mechanische persen niet kunnen evenaren. De flexibiliteit van onze lasersnijopstellingen maakt snelle prototyping en productieruns in kleine volumes mogelijk zonder de noodzaak van duur, hard gereedschap.
Bovendien is het vermogen om hoogzuivere metalen te snijden die in de medische en elektronische industrie worden gebruikt, verbeterd. Tantaal, gebruikt voor chirurgische implantaten, en molybdeen, gebruikt voor halfgeleidercomponenten, worden nu dagelijks in onze fabriek verwerkt. De precisie van onze apparatuur zorgt ervoor dat er geen verontreiniging plaatsvindt, wat essentieel is voor biocompatibiliteit en elektronische prestaties. Hieronder vindt u een tabel met de specificaties van onze primaire lasersnijsystemen die voor deze geavanceerde metalen worden gebruikt.
|
Materiaalcategorie
|
Specifieke legeringen
|
Lasertype
|
Maximale dikte (mm)
|
Gas assisteren
|
| Superlegeringen |
Inconel 718, Hastelloy C-276 |
Vezellaser (6kW - 12kW) |
20 mm |
Stikstof / Argon |
| Staalsoorten met hoge sterkte |
Usibor 1500, Ductibor 500 |
Vezellaser (8kW - 15kW) |
30 mm |
Perslucht/stikstof |
| Vuurvaste metalen |
Molybdeen, Tantaal, Wolfraam |
Groene golflengtevezellaser |
8 mm |
Argon |
| Titanium legeringen |
Graad 5 (Ti6Al4V), Graad 23 |
Vezellaser (4kW - 8kW) |
25 mm |
Argon (om oxidatie te voorkomen) |
Deze tabel toont de technische capaciteiten aan die we bezitten bij Tianjin Shenghui Metal Products Co., Ltd. Onze investering in diverse laserbronnen stelt ons in staat het snijproces af te stemmen op de specifieke metallurgische eigenschappen van het werkstuk. Wij vertrouwen niet op een one-size-fits-all aanpak; in plaats daarvan stemmen we de golflengte en het vermogen van de laser af op de absorptie-eigenschappen van het materiaal. Dit zorgt ervoor dat wanneer je vraagt: "Welke nieuwe materialen kunnen nu worden verwerkt met geavanceerde lasersnijsystemen?" het antwoord is bijna altijd een volmondig “Ja” als u met ons samenwerkt.
Hoe gaan geavanceerde systemen om met reflecterende en composietmaterialen?
Historisch gezien waren reflecterende materialen zoals koper, messing en aluminium de vloek van lasersnijden. De laserstraal stuitert terug in de resonator en veroorzaakt catastrofale schade aan de optica en de laserbron zelf. Op dezelfde manier vormden composietmaterialen, met hun heterogene structuur, uitdagingen vanwege de verschillende verdampingspunten van de matrix en de versterking. Hoe hebben geavanceerde lasersnijsystemen deze hindernissen overwonnen?
De oplossing voor reflecterende materialen ligt in de toepassing van geavanceerde fiberlasertechnologie met ingebouwde bescherming tegen terugreflectie. In tegenstelling tot oudere CO2-lasers maken moderne fiberlasers gebruik van een versterkingsmedium in vaste toestand. Onze systemen zijn uitgerust met sensoren die terugreflecties direct detecteren. Als er een piek in de gereflecteerde energie wordt gedetecteerd, past het systeem de pulsparameters aan of schakelt het de straal tijdelijk uit om de holte te beschermen. Bovendien wordt de kortere golflengte van fiberlasers (doorgaans 1,07 micrometer) gemakkelijker geabsorbeerd door koper en messing dan de langere golflengte van CO2-lasers. Dit betekent dat de energie niet wordt gereflecteerd, maar efficiënt wordt omgezet in warmte, waardoor schone, snelle sneden mogelijk zijn.
Wat composieten betreft, is de verwerking van materialen als Carbon Fiber Reinforced Polymers (CFRP) en Glass Fiber Reinforced Polymers (GFRP) een realiteit geworden. De sleutel hier is niet alleen kracht, maar ook de pulsduur. We maken gebruik van ultrakorte pulslasers (picoseconde of femtoseconde) die materiaal verdampen door middel van sublimatie in plaats van te smelten. Dit "koude ablatie"-proces zorgt ervoor dat de koolstofvezels schoon worden gesneden zonder de omringende polymeermatrix te smelten, wat zou leiden tot een ruwe rand en delaminatie.
Onze fabriek heeft ook het snijden geperfectioneerd van meerlaagse materialen die worden gebruikt in moderne elektronica en isolatie. Deze bestaan vaak uit een polymeerfilm gebonden aan een metaalfolie. Traditioneel snijden zou de lagen aan elkaar smeren. Met onze geavanceerde optica voor bundelvorming kunnen we het brandpunt zo aanpassen dat het nauwkeurig door de stapel heen snijdt zonder de afzonderlijke lagen te vervormen. Dit zijn de belangrijkste mogelijkheden die we bieden voor deze moeilijke materialen:
-
Reflecterende metalen:Zuiver koper (tot 6 mm), messing (tot 8 mm) en aluminium met hoog siliciumgehalte.
-
Thermische composieten:Koolstofvezel Prepreg en uitgehard CFRP (tot 10 mm) met minimale verkoling.
-
Laminaten:Met koper beklede laminaten (CCL) voor PCB-productie, braamvrij gesneden.
-
Gecoate materialen:Gegalvaniseerd staal en Aluzink, gesneden met randafdichting om corrosie te voorkomen.
Bij Tianjin Shenghui Metal Products Co., Ltd. hebben we speciale werkstations die speciaal voor deze materialen zijn geconfigureerd. Onze ingenieurs begrijpen de nuances van straalinteractie met ongelijksoortige materialen. Wij verwerken deze artikelen niet zomaar; we analyseren de materiaalsamenstelling om de optimale voedingssnelheid en gascombinatie te bepalen. Deze technische expertise vormt de basis van onze reputatie en waarom klanten ons hun meest uitdagende projecten toevertrouwen. Als ze willen weten welke nieuwe materialen nu met geavanceerde lasersnijsystemen kunnen worden verwerkt, kijken ze naar onze succesvolle staat van dienst.
Waarom zijn niet-metalen materialen zoals keramiek en saffier nu levensvatbaar?
De overgang van lasersnijden van een puur metaalbewerkingsgereedschap naar een universele verwerkingsoplossing wordt het best geïllustreerd door de toepassing ervan op harde, broze niet-metalen. Materialen zoals technisch keramiek (aluminiumoxide, zirkoniumoxide), saffier en gespecialiseerd glas zijn notoir moeilijk te vormen. Ze zijn gevoelig voor scheuren onder thermische belasting en zijn harder dan de meeste snijgereedschappen. De vraag welke nieuwe materialen nu met geavanceerde lasersnijsystemen kunnen worden verwerkt, omvat echter juist deze stoffen, dankzij innovaties op het gebied van lasergolflengte en straalcontrole.
Traditionele lasers hadden moeite met keramiek omdat ze transparant of reflecterend zijn voor infrarood licht. Onze aanpak maakt gebruik van CO2-lasers (met een langere golflengte die wordt geabsorbeerd door het keramische rooster) of, recenter, groene en UV-lasers. Bij het snijden van saffier, dat wordt gebruikt voor duurzame wijzerplaten en hoesjes voor smartphonecamera's, gebruiken we bijvoorbeeld een techniek die 'filamentatie' wordt genoemd. Een ultrakorte pulslaser wordt in het materiaal gefocusseerd. De hoge intensiteit creëert een plasmafilament dat het materiaal intern modificeert, waardoor een scheidingslijn ontstaat met vrijwel geen oppervlakteschade. Vervolgens worden de onderdelen met een zachte mechanische kracht van elkaar gescheiden, waardoor onberispelijke randen ontstaan.
Voor geleidende keramiek zoals siliciumcarbide (SiC), gebruikt in vermogenselektronica, gebruiken we een meerstapsproces. Eerst beoordeelt een straal met laag vermogen het materiaal. Vervolgens worden de onderdelen door een gecontroleerd breekproces gescheiden. Dit zorgt ervoor dat de delicate elektrische eigenschappen van het SiC niet worden aangetast door microscheurtjes. Onze lasersnijsystemen zijn uitgerust met precisietafels die het materiaal onder een stationaire straal verplaatsen, waardoor absolute nauwkeurigheid wordt gegarandeerd en trillingen worden geminimaliseerd die het werkstuk zouden kunnen versplinteren.
De haalbaarheid van de verwerking van deze materialen opent nieuwe ontwerpmogelijkheden in alle sectoren. In de medische technologie kunnen tandheelkundige implantaten en chirurgische instrumenten van zirkonium nu binnen enkele minuten in plaats van dagen op maat worden gesneden. In de halfgeleiderindustrie maakt de mogelijkheid om glazen interposers en keramische substraten nauwkeurig te snijden de volgende generatie geminiaturiseerde elektronica mogelijk. Hieronder vindt u een lijst met de niet-metalen materialen die onze fabriek momenteel verwerkt, waaruit blijkt hoe breed onze mogelijkheden zijn:
-
Technische keramiek:Aluminiumoxide (Al2O3), zirkoniumoxide (ZrO2), siliciumnitride (Si3N4).
-
Kristallijne materialen:Synthetische saffier, kwarts en robijn.
-
Speciaal glas:Borosilicaat, Gorilla Glass en Fused Silica.
-
Natuurlijke materialen:Grafiet- en koolstof-koolstofcomposieten met hoge dichtheid.
Deze uitbreiding naar niet-metalen vertegenwoordigt een aanzienlijke investering in expertise bij Tianjin Shenghui Metal Products Co., Ltd. We hebben onze technici specifiek opgeleid in de kunst van de verwerking van brosse materialen. Het vereist een andere mentaliteit dan het snijden van staal; geduld en precisie staan voorop. Door deze technieken onder de knie te krijgen, bieden we onze klanten één enkele bron voor al hun behoeften op het gebied van precisiefabricage, of ze nu werken met centimeter dik staal of flinterdun saffier. De vraag welke nieuwe materialen nu met geavanceerde lasersnijsystemen kunnen worden verwerkt, wordt dagelijks op onze fabrieksvloer beantwoord.
Samenvatting: De toekomst van materiaalverwerking
De reis van de lasersnijtechnologie is er een van voortdurende expansie. Vanaf de begindagen als nichegereedschap voor het snijden van dunne platen is het uitgegroeid tot een veelzijdig, onmisbaar proces voor de moderne industrie. We hebben onderzocht hoe reflecterende metalen, superlegeringen, composieten en zelfs bros keramiek nu tot de mogelijkheden behoren. Deze evolutie wordt aangedreven door de synergie van geavanceerde laserbronnen, intelligente besturingssystemen en diepgaande metallurgische en materiaalwetenschappelijke kennis.
Voor bedrijven die concurrerend willen blijven, is het begrijpen van welke nieuwe materialen nu kunnen worden verwerkt met geavanceerde lasersnijsystemen niet alleen een academische oefening; het is een strategisch voordeel. Het maakt de consolidatie van toeleveringsketens mogelijk, het verkorten van doorlooptijden en het creëren van producten met prestatiekenmerken die voorheen onbereikbaar waren. In onze fabriek streven we ernaar deze grenzen verder te verleggen. We testen voortdurend nieuwe materialen en verfijnen onze processen om ervoor te zorgen dat wanneer onze klanten een uitdagend project hebben, we klaar zijn om te leveren.
Als u de nieuwste ontwikkelingen op het gebied van lasersnijden wilt benutten voor uw volgende project, nodigen wij u van harte uit om dat te doenneem contact met ons op. Laat Tianjin Shenghui Metal Products Co., Ltd. uw partner zijn in innovatie. Ons team staat klaar om u een gedetailleerde analyse en offerte te geven voor uw specifieke materiaalverwerkingsbehoeften. Ervaar vandaag nog de precisie en mogelijkheden van onze geavanceerde lasersnijsystemen.
Veelgestelde vragen (FAQ)
Welke nieuwe materialen kunnen nu worden verwerkt met geavanceerde lasersnijsystemen die tien jaar geleden onmogelijk waren?
Tien jaar geleden waren sterk reflecterende materialen zoals puur koper en messing uiterst moeilijk te verwerken vanwege het risico dat terugreflectie de laserbron zou beschadigen. Tegenwoordig zijn geavanceerde fiberlasersystemen, zoals die gebruikt bij Tianjin Shenghui Metal Products Co., Ltd., uitgerust met bescherming tegen terugreflectie en kortere golflengten die gemakkelijk door deze metalen worden geabsorbeerd. Bovendien worden brosse niet-metalen zoals technisch keramiek (aluminiumoxide, zirkoniumoxide) en kristallijne materialen zoals saffier nu routinematig gesneden met behulp van ultrakorte pulslasers die "koude ablatie" uitvoeren, waardoor thermische scheuren worden voorkomen. Deze ontwikkelingen hebben het aanbod aan verwerkbare materialen effectief verdubbeld, waardoor innovatie mogelijk is op het gebied van elektronica, ruimtevaart en de productie van medische apparatuur.
Hoe verhoudt de lasersnijkwaliteit zich voor nieuwe materialen zoals CFRP ten opzichte van traditionele metalen?
De kwaliteitsstatistieken verschillen omdat de faalmodi verschillend zijn. Voor traditionele metalen wordt de kwaliteit gemeten aan de hand van de randruwheid (Ra) en het schuim. Voor nieuwe materialen zoals koolstofvezelversterkt polymeer (CFRP) is de voornaamste zorg de door hitte beïnvloede zone (HAZ) en delaminatie. Geavanceerde lasersnijsystemen pakken dit aan door gebruik te maken van gepulseerde fiberlasers of UV-lasers die de warmte-inbreng minimaliseren. In onze fabriek bereiken we een zogenaamde "droge snede" met CFRP, waarbij het matrixmateriaal niet smelt of verbrandt en de vezels netjes worden afgeschoren. Dit resulteert in een snijkwaliteit die vaak superieur is aan mechanisch frezen, omdat er geen gereedschapsslijtage of trillingen optreden, waardoor een consistente randkwaliteit over duizenden onderdelen wordt gegarandeerd, wat van vitaal belang is voor structurele componenten in de lucht- en ruimtevaart.
Wat zijn de beperkingen bij het verwerken van metalen met een hoog reflectievermogen met moderne lasersnijsystemen?
Hoewel moderne systemen het voornaamste risico van terugreflectie hebben overwonnen, zijn er nog steeds praktische beperkingen. De belangrijkste beperking is de dikte. Hoewel we koper tot 6 mm betrouwbaar kunnen snijden, wordt het snijden van dikkere delen (meer dan 10 mm) een uitdaging vanwege de hoge thermische geleidbaarheid van het materiaal, waardoor de warmte snel van de snijzone wordt afgevoerd. Dit kan leiden tot een lagere snijsnelheid vergeleken met staal van dezelfde dikte. Bovendien is de zuiverheid van het materiaal van belang; Zuurstofvrij koper met hoge geleidbaarheid (OFHC) snijdt anders dan elektrolytisch taai-pitch (ETP) koper. Onze ingenieurs bij Tianjin Shenghui Metal Products Co., Ltd. houden rekening met deze nuances door de focuspositie aan te passen en stikstof onder zeer hoge druk te gebruiken om een schone, braamvrije rand te garanderen, maar het begrijpen van de specifieke legeringschemie is de sleutel tot een succesvol resultaat.
Kunnen geavanceerde lasersnijsystemen gecoate of geverfde materialen verwerken zonder de coating te beschadigen?
Ja, dit is een van de grote voordelen van modern lasersnijden. Bij het verwerken van voorgelakte of gecoate metalen is het doel vaak om door het metaal te snijden zonder de coating op het oppervlak af te breken of terug te branden vanaf de snijrand. Dit wordt bereikt door middel van wat bekend staat als 'coatingvriendelijk snijden'. Door een fiberlaser met een zeer kleine kerfbreedte te gebruiken en de pulsvorm te optimaliseren, kunnen we het metaal verdampen terwijl de omringende coating intact blijft. Voor materialen zoals gegalvaniseerd staal gebruiken we ook gespecialiseerde snijparameters die de zinkverdamping aan de snijkant minimaliseren, waardoor de vorming van zinkoxide (witte roest) na het proces wordt verminderd. Onze lasersnijsystemen zijn geprogrammeerd met specifieke recepten voor deze materialen om ervoor te zorgen dat de esthetische en beschermende eigenschappen van de coating behouden blijven.
Welke specifieke laserparameters zijn het meest kritisch voor het snijden van nieuwe technische keramiek en glas?
Voor technisch keramiek en glas is de meest kritische parameter niet langer alleen het vermogen, maar ook de golflengte en pulsduur. Deze materialen zijn transparant voor standaard infrarood fiberlasers, dus vereisen ze een CO2-laser (9,3 µm tot 10,6 µm golflengte) die wordt geabsorbeerd door de silicastructuur, of een groene/UV-laser voor uiterst nauwkeurig "koud snijden". De pulsduur is net zo belangrijk; we gebruiken picoseconde- of femtosecondepulsen. Dit is ongelooflijk kort (een biljardste van een seconde), waardoor energie zo snel wordt geleverd dat het materiaal direct sublimeert van vast naar gas zonder te smelten. Dit "koude ablatie"-proces is essentieel om microscheurtjes en hittestress in de keramische matrix te voorkomen. Bovendien moet de positionering van het brandpunt worden gecontroleerd met sub-micronnauwkeurigheid om ervoor te zorgen dat de snede verticaal en nauwkeurig is.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик